
Chromitsand in Automobilgussformen: Eigenschaften, Anwendungen und Vorteile
Chromitsand (FeCr₂O₄) ist ein feuerfester Mineralsand, der in Gießereien weit verbreitet ist, insbesondere für Gussformen und -kerne im Automobilbereich . Sein hoher Schmelzpunkt, seine thermische Stabilität und seine Beständigkeit gegen Metalldurchdringung machen ihn ideal für anspruchsvolle Gießverfahren, wie beispielsweise für Motorblöcke, Zylinderköpfe, Bremskomponenten und Getriebeteile .
| PHYSIKALISCHE EIGENSCHAFTEN ( TYPISCH A L) | DURCHSCHNITTLICHE CHEMISCHE ZUSAMMENSETZUNG (TYPISCH) | ||
| PH | 7-9 | Cr2O3 | ≥46,0 % |
| Farbe | Schwarz | SiO 2 | ≤1,0% |
| Säuremenge | ≤2 m | FeO | ≤26,5 % |
| Boden% | ≤0,1 | Hoch | ≤0,30 % |
| Schüttdichte | 2,5–3,0 g/ cm³ | MgO | ≤10,0 % |
| Spezifisches Gewicht | 4,0–4,8 g/cm³ | Al2O3 | ≤15,5 % |
| Feuchtigkeit | ≤0,1% | P | ≤0,003% |
| Sintertemperatur | ≥1800℃ | S | ≤0,003% |
| Freie Säure | 0 | Cr/Fe | 1,55:1 |
| Fülldichte | 2,6 g/cm³ | ||
| Schmelztemperatur | ≥2180℃ | ||
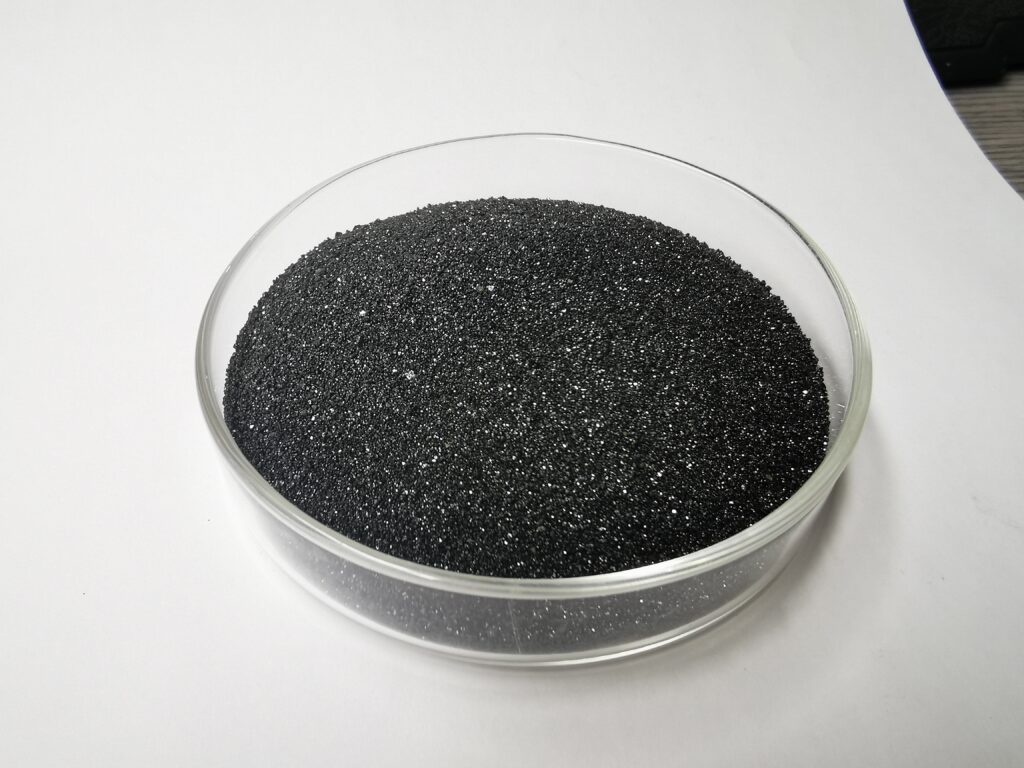

1. Warum verwendet man Chromitsand bei Automobilgussteilen?
Wichtigste Vorteile
✔ Hoher Schmelzpunkt (~2.150 °C) – Beständig gegen flüssigen Stahl, Eisen und Aluminium.
✔ Ausgezeichnete thermische Stabilität – Reduziert Anbrennfehler und durch Sandausdehnung bedingte Defekte (z. B. Aderbildung, Ausläufer).
✔ Geringe Wärmeausdehnung – Minimiert Formrisse während der Metallerstarrung.
✔ Hohe Wärmeleitfähigkeit – Fördert schnellere Abkühlung und verbessert das Gussgefüge.
✔ Chemische Inertheit – Reagiert nicht mit flüssigem Metall (besonders vorteilhaft für Stahl und Manganlegierungen ).
✔ Gute Fließfähigkeit und Verdichtbarkeit – Gewährleistet eine gleichmäßige Formdichte für präzise Gussteile.
2. Anwendungen im Automobilguss
Chromitsand wird häufig verwendet in:
Motorblöcke & Zylinderköpfe (Stahl/Aluminium) – Verhindert das Eindringen von Metall und das Einbrennen von Sand.
Bremsscheiben und -trommeln – Hält hohen Gießtemperaturen stand.
Getriebegehäuse – Reduziert sandbedingte Defekte bei komplexen Geometrien.
Abgaskrümmer – Widerstehen thermischer Ermüdung durch wiederholte Heiz-/Kühlzyklen.
3. Vergleich mit anderen Gießereisanden
| Eigentum | Chromitsand | Quarzsand | Zirkonsand | Olivinsand |
|---|---|---|---|---|
| Schmelzpunkt (°C) | ~2.150 | ~1.710 | ~2.550 | ~1.800 |
| Wärmeausdehnung | Sehr niedrig | Hoch | Sehr niedrig | Mäßig |
| Wärmeleitfähigkeit | Hoch | Niedrig | Hoch | Mäßig |
| Kosten | Mäßig | Niedrig | Hoch | Mäßig |
| Am besten geeignet für | Stahl, Eisen, Hochtemperaturlegierungen | Allzweck | Präzisionsgussteile | Nichteisenmetalle |
4. Wie Chromitsand bei der Formenherstellung verwendet wird
(A) Als Verblendsand (am häufigsten)
Wird als 5-20 mm dicke Schicht dort aufgetragen, wo das geschmolzene Metall mit der Form in Kontakt kommt.
Verhindert Anbrennen, Eindringen und Sanderosion .
(B) In der Kernproduktion
Gemischt mit Harzbindemitteln (z. B. Phenol-Urethan, Furan) für hochfeste Kerne.
Wird in Bereichen mit hohen Temperaturen eingesetzt (z. B. in den Wasserkanälen des Zylinderkopfes).